Закладные детали ЗД
Подберём исполнение и рассчитаем стоимость под вашу задачу.
Артикул: 98483
280 ₽/ кг
Передайте параметры проекта для расчёта стоимости заказа.
280 ₽/ кг
Передайте параметры проекта для расчёта стоимости заказа.
Наша компания предлагает полный комплекс услуг по изготовлению и монтажу качественных металлоконструкций для вашего проекта:
- Проектирование и расчет конструкции специалистами высокого класса.
- Изготовление изделий согласно стандартам ГОСТ с использованием современного оборудования.
- Предоставление подробной сметы и консультации по выбору оптимального варианта исполнения.
- Выполнение работ по металлообработке, включая резку, гибку, сверловку и сборку компонентов.
- Обеспечение антикоррозионной защиты и финишного покрытия изделий.
- Доставка готовой продукции на объект и профессиональный монтаж конструкций нашими опытными бригадами.
Этапы изготовления металлоизделий
На ваш запрос выставляем коммерческое предложение. Если чертежей нет, можем сделать предварительный расчёт стоимости.
Согласовав все условия, подписываем договор и выставляем счёт для оплаты.
Вносите предоплату. Завозим металл на производство. Изготавливаем заготовки: режем в размер профили, листы, сверлим, гнем, вальцуем, точим и тд. Этап сборок: сварим между собой детали и производим сборку механических узлов. Зачистка, обезжиривание, покраска. Осмотр готовых изделий на производстве. Окончательная оплата за изделия из металла.
Складываем, стягиваем элементы в пачки. Лёгкие элементы, прокладываем рейками и брусками тяжелые элементы. Грузим, отвозим куда нужно. Подбираем машины по размеру и весу конструкции, по необходимости используем тралы.
Особенности зданий из металлоконструкций
Высокая прочность и долговечность
Расчётные нагрузки, материал и требования к эксплуатации каркаса определяются проектом.
Быстрота строительства
Срок и последовательность монтажа определяются проектом и графиком конкретного заказа.
Экономия на фундаментах
Легкость металлоконструкций снижает нагрузку на основание, позволяя применять менее массивные фундаменты.
Возможность свободной планировки
Отсутствие несущих стен внутри помещения открывает простор для дизайна и функционального зонирования пространства.
Экологическая чистота
Происхождение и характеристики материала уточняют по документам поставки; порядок обращения с конструкцией после эксплуатации зависит от проекта.
Простота модернизации и расширения
Модульная конструкция позволяет легко добавлять новые секции или изменять внутреннее пространство.
Заказать консультацию
Мы поможем вам выбрать подходящий товар и предоставим все необходимые консультации.
Посмотрите на наше производство


Преимущества работы с нами
Мы построили сервис на профессионализме и качестве
Технические требования
Материалы, характеристики и комплектность фиксируются в проекте и спецификации
Работа по проекту
Изготавливаем конструкции по согласованным чертежам и техническому заданию
Собственное производство
Состав проектирования, изготовления и монтажа согласуем для вашего заказа
Доставка по Санкт-Петербургу и Ленинградской области
Возим по Санкт-Петербургу и Ленинградской области. При необходимости организуем отгрузку и в другие регионы России.
Конструкция и назначение закладных деталей ЗД
Конструкция и назначение закладных деталей ЗД
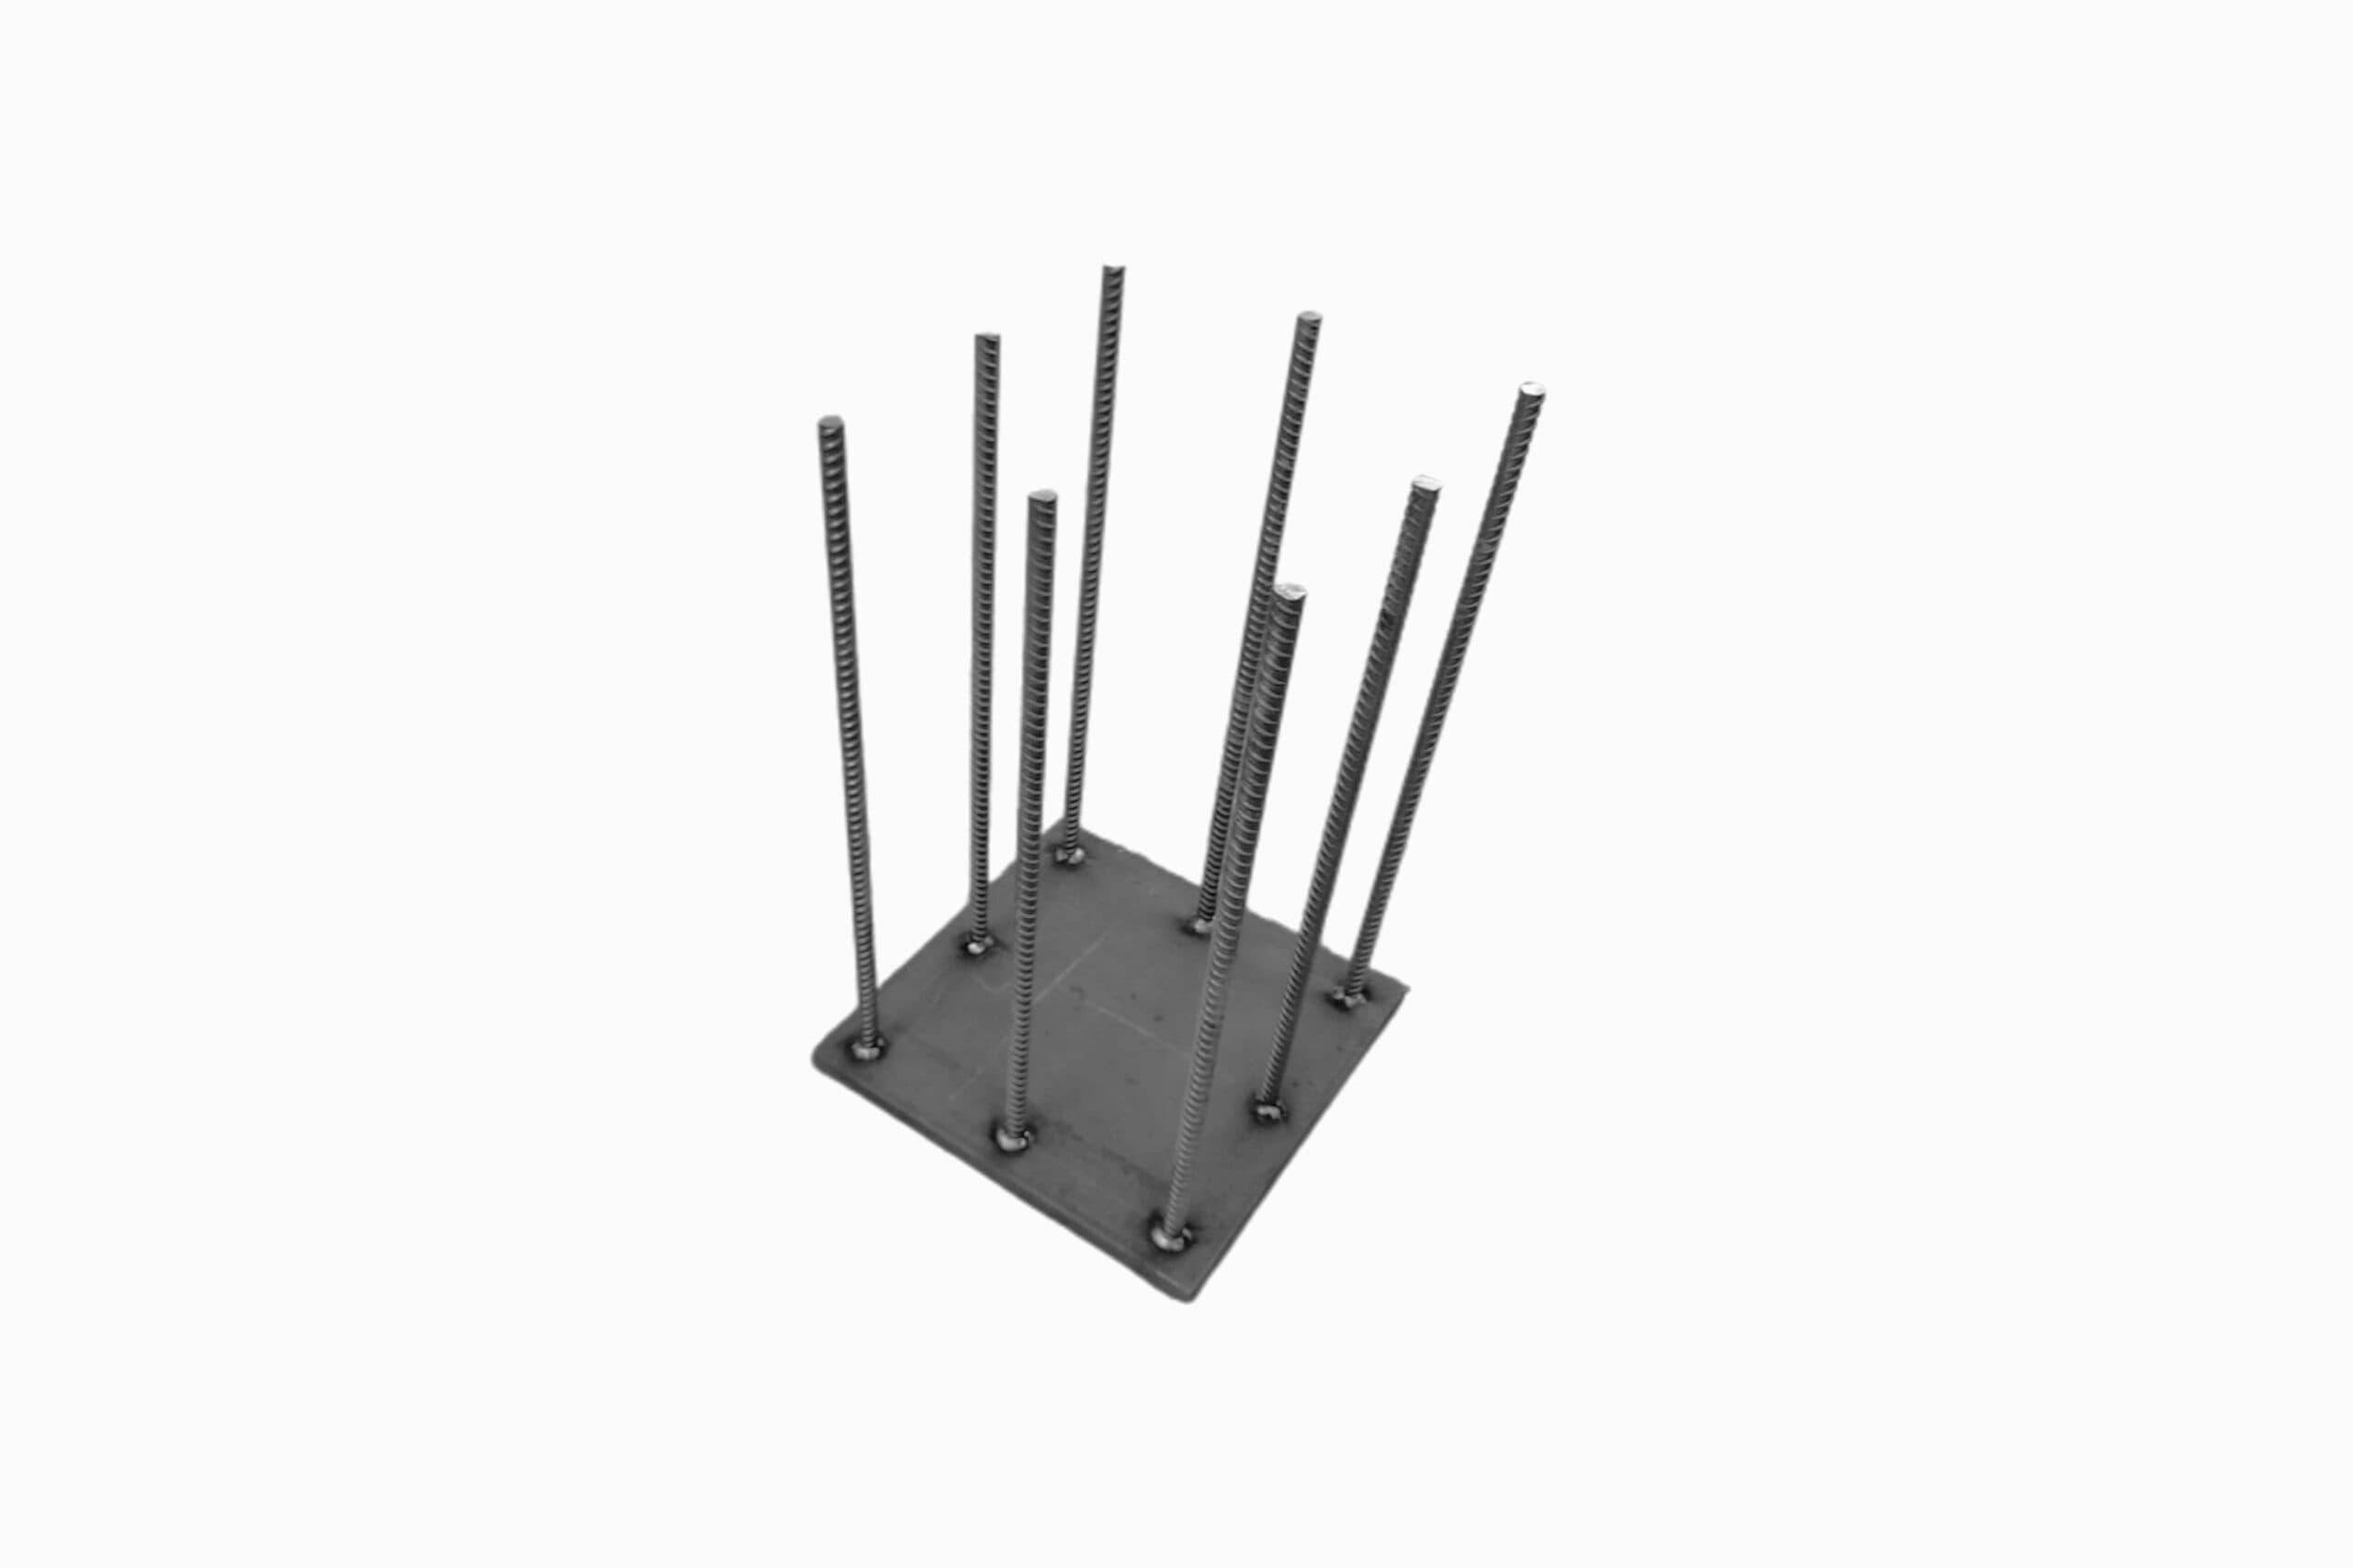
Закладная деталь ЗД состоит из монтажной плиты (толщина 8–20 мм, сталь Ст3сп или Ст5сп) и анкерных стержней (диаметр 12–32 мм, сталь класса А240–А500). Плита опирается на бетонную поверхность и распределяет локальную нагрузку от крепляемой конструкции на более широкую площадь. Анкеры завариваются в плиту под нужным углом и работают на вырывание через механическое сцепление с бетоном.
Назначение закладной детали — передача сосредоточенных нагрузок от стальных конструкций (колонны, балки, ригели, стойки оборудования) на железобетонные элементы. В отличие от анкерного болта, вварного позже, закладная деталь монолитна с бетоном и не подвержена вибрационному ослаблению, что критично для конструкций с долговременной нагрузкой и вибрирующего оборудования.
По ГОСТ 10922-2012 закладные детали классифицируются по типу анкеров (прямые, Л-образные, П-образные), расположению анкеров (перпендикулярно, параллельно, под углом к плите), количеству и диаметру. Плита может быть усилена ребрами жесткости при наличии локальных напряжений в зоне опирания. Материал — отожженная или холоднотянутая сталь марок Ст3сп (плита) и А240–А500 (анкеры).
Подбор под проект и типичные ошибки при выборе
Подбор под проект и типичные ошибки при выборе
Инженер-проектировщик совместно с расчётчиком подбирает закладные детали ЗД по несущей способности. Вертикальная нагрузка на пару анкеров обычно составляет 80–300 кН в зависимости от их диаметра и качества бетона. Монент опрокидывания, возникающий при ветровых нагрузках или неравномерной загрузке оборудования, требует проверки прочности и стабильности узла посадки плиты на бетон.
Типичная ошибка — недооценка момента при боковых воздействиях. Закладная деталь на чистое растяжение-сжатие работает условно по сечению анкеров, но момент создает напряжения в плоскости плиты. Если плита тонкая (менее 8 мм) или мала по размеру, возникает локальное смятие бетона у края плиты, трещины, потеря несущей способности при землетрясении. Вторая типичная ошибка — расположение анкеров слишком близко к краю плиты. При нагреве, вибрации и циклических нагрузках они начинают выдергиваться из бетона на 5–10 мм за каждые 100 циклов.
При монтаже критичны: установка деталей точно по осям (допуск ±5 мм по ГОСТ), уплотнение бетона вокруг анкеров вибратором без воздушных пор, затвердевание бетона не менее 28 суток перед приложением нагрузки. Преждевременная нагрузка (через неделю) приводит к микротрещинам вокруг анкеров и снижению адгезии на 30–50%.
Виды и исполнения, сварка по ГОСТу
Виды и исполнения, сварка по ГОСТу
Закладные детали ЗД выполняются открытые (для внутренних конструкций) с простой грунтовкой и усиленные с рёбрами жесткости для внешних стен и несущих конструкций. По условиям коррозии: без покрытия (внутри зданий), с грунтовкой (влажные помещения), с порошковой окраской (агрессивные среды), с горячим цинкованием (рядом с морем, соль, хлориды).
Сварка выполняется согласно ГОСТ 10922-2012: ручная дуговая (РД) для диаметров до 25 мм, полуавтоматическая газозащитная (ПДГО) для больших партий. Перед сваркой стержни диаметром более 20 мм подогреваются до 150–200 °C для снижения хрупкости. Качество сварного соединения проверяется визуально, капиллярной дефектоскопией (проникающие жидкости) или ультразвуком для критических узлов.
Испытания закладных деталей включают: проверку геометрии штангенциркулем или шаблоном (прямолинейность анкеров, параллельность плиты, размер опорной поверхности), испытание на вырывание на гидравлическом прессе с усилием 1,5–2,0 от расчетной нагрузки (контрольные образцы из каждой 50-штучной партии), сертификацию по ГОСТу с выдачей актов испытаний и свидетельств о соответствии.
Типичные применения и логистика поставок
Типичные применения и логистика поставок
Закладные детали ЗД массово применяются в промышленном строительстве: каркасы производственных зданий, опоры и крепления технологического оборудования (компрессоры, турбины, экструдеры), в гражданском строительстве — каркасы многоэтажных домов, узлы примыкания балконов, в энергетике — опоры подстанций и крепления трансформаторов, в инфраструктуре — каркасы мостов, виадуков, туннельных систем.
Частые применения на реконструкции: крепление новых несущих стоек при замене кровли на существующих зданиях, монтаж навесных конструкций на готовых железобетонных стенах (антресоли, платформы, конструкции под кондиционеры), установка высокотехнологичного оборудования внутри цехов с вибрацией и динамическими нагрузками. При модернизации электропроводки и вентиляции часто требуются новые закладные для крепления кабельных лотков и воздуховодов.
Поставка типовых размеров со склада в Санкт-Петербурге — 3–5 рабочих дней. Изготовление по чертежам проекта — 7–14 дней в зависимости от сложности (нестандартные размеры, усиленные конструкции, цинкование). Доставка по Санкт-Петербургу и Ленинградской области собственным транспортом. Для других регионов — СДЭК, ПЭК, Деловые Линии. Для проектных организаций и подрядчиков — скидки по объему и отсрочка платежа.
Производственный процесс и контроль качества
Производственный процесс и контроль качества
Производство закладных деталей ЗД начинается с входного контроля листовой стали и стержневой арматуры по сертификатам (марка, механические свойства, твердость). Далее: резка плит лазерной или газовой резкой по размерам чертежа, подготовка анкерных стержней (очистка, рубка, формовка Л- или П-образных выпусков). Сборка в кондуктор, сварка плиты и анкеров (РД или ПДГО с прихватками по всей длине), контроль геометрии в условиях цеха лазерным сканером или шаблоном.
Контроль качества на всех этапах: промежуточный осмотр геометрии после резки (допуски по ГОСТ ±1–2 мм), контроль сварных швов визуально под лупой и капиллярной дефектоскопией для критических соединений. Для деталей с анкерами диаметром более 25 мм — ультразвуковой контроль. Испытания механических свойств на образцах партии (по 2–3 шт.) методом рывка на прессе с документированием усилия разрыва. Выход годной продукции при правильной технологии — 95–98%.
Финальная обработка: шлифовка острых кромок и заусенцев, грунтовка (ГФ-021 или ЭП-0010) с сушкой 24 часа, при необходимости порошковая окраска или горячее цинкование (DIN 50976 Class C4 для морских условий). Упаковка на деревянные поддоны с прокладками между слоями, обмотка пленкой для защиты от влаги. Хранение в сухом помещении при влажности не выше 60% до отправки. При доставке — защита от механических повреждений и осадков.